Artykuł sponsorowany
Dlaczego szlif po rozkroju, frezowaniu i klejeniu wymaga różnych używanych szlifierek
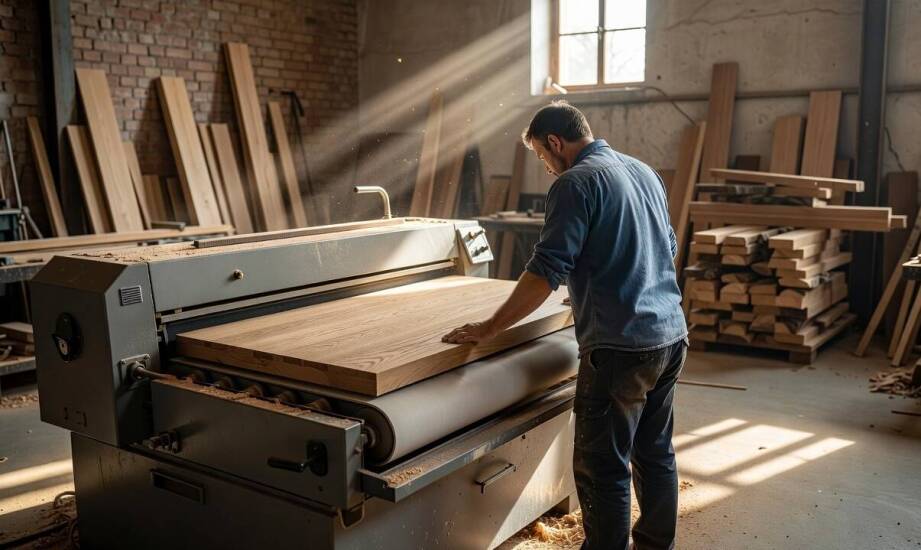
W warsztacie stolarskim jeden element meblowy przechodzi przez kilka zróżnicowanych faz obróbki, które wymagają maszyn o odmiennych parametrach pracy. Etapy rozkroju i frezowania generują wyraźne nierówności oraz duże naddatki materiału celulozowego. Należy je skutecznie usunąć grubszą taśmą przy zastosowaniu znacznej siły docisku całego agregatu. Zgrubne usuwanie śladów po cięciu wymaga zastosowania granulacji ścierniwa na poziomie od P40 do P80. Klejenie blatu pozostawia z kolei cienkie wypływy spoiwa i minimalne różnice wysokości na samych łączeniach. Wystarczy je delikatnie wyrównać bez agresywnego zbierania litego drewna. Ten sam detal po wyjściu spod piły formatowej i po opuszczeniu prasy stolarskiej trafia na stanowiska szlifierskie o zupełnie innym przeznaczeniu technologicznym. Zrozumienie tych różnic mechanicznych pozwala właściwie zaplanować park maszynowy i zoptymalizować koszty przygotowania surowca do lakierowania.
Przeczytaj również: Czym kierować się podczas wyboru rozmiaru okien?
Szlifowanie płaszczyzn maszynami szerokotaśmowymi
Szlifierki szerokotaśmowe wyrównują i kalibrują duże powierzchnie płaskie, takie jak lite blaty, klejone ramy okienne czy fornirowane płyty meblowe. Sprzęt wyposażony w szeroką taśmę i masywny stół roboczy szybko usuwa największy naddatek po wstępnym rozkroju. Maszyna poziomuje także podłużne złącza uformowane podczas wcześniejszego klejenia formatki w prasie. Przed przejściem do obróbki detali i krawędzi bocznych zakład musi najpierw wyprowadzić idealnie płaską bazę geometryczną właśnie na takim urządzeniu. Zapewnia to wymaganą stabilność materiału pod dalsze operacje stolarskie. Konstrukcja z szerokim pasem zmniejsza również ryzyko szybkiego przegrzania mniejszych agregatów pracujących na kolejnych stanowiskach produkcyjnych. Sprawne modele szerokotaśmowe świetnie radzą sobie z tym zadaniem pod warunkiem zachowania odpowiedniego stanu technicznego podstawowych układów mechanicznych.
Przeczytaj również: Jak dobrać odpowiednie ościeżnice do drzwi drewnianych wewnętrznych?
Przedsiębiorstwa produkcyjne chętnie uzupełniają park maszynowy o urządzenia z rynku wtórnego. W przypadku sprzętu kalibrującego należy bardzo dokładnie skontrolować stan taśmy, rolek dociskowych oraz całego mechanizmu posuwu materiału. Agregaty muszą gwarantować równomierną pracę na całej szerokości obrabianego drewna. Niewielkie odchylenia na gumowych wałach prowadzą do powstawania wgłębień, które ujawnią się dopiero podczas nakładania warstwy lakieru. Prawidłowo serwisowana jednostka używana zapewnia jakość szlifu porównywalną z rozwiązaniami fabrycznie nowymi, obsługując najbardziej wymagające powierzchnie płaskie.
Przeczytaj również: Wybór odpowiednich artykułów BHP - jak dostosować je do specyfiki branży?
Precyzyjna obróbka krawędzi i profili w zakładzie
Krawędzie proste, boki płyt i profile krzywoliniowe wymagają zupełnie innej kinematyki. Lepsze rezultaty zapewniają w tej sytuacji urządzenia krawędziowe oraz profilowe, które wykorzystują wzdłużnie oscylującą taśmę lub pionowe wrzeciono obrotowe. Sprzęt tego typu prowadzi detal w odmienny sposób. Operator bardzo często przesuwa element ręcznie po znacznie mniejszym stole roboczym, kontrolując siłę nacisku. Taka metoda pozwala dotrzeć do narożników, wąskich rowków i zaokrągleń bez uszkadzania przyległych powierzchni płaskich. Po głębokim frezowaniu profili mniejsza szlifierka eliminuje charakterystyczne ślady narzędzia tnącego. Urządzenie precyzyjnie przygotowuje obłą krawędź do procesu zabezpieczania drewna bejcą lub lakierem.
Odpowiednio dobrane szlifierki do drewna używane o takiej charakterystyce konstrukcyjnej zachowują wysoką precyzję przez kilkanaście lat. Nie muszą one przenosić potężnych sił docisku na całą szerokość taśmy ściernej. Architektura krawędziowa opiera się na obróbce punktowej lub liniowej o znacznie mniejszym obciążeniu mechanicznym ramy nośnej.
Zużycie rolek posuwu, metalowych łożysk stołu i napinaczy wpływa bezpośrednio na ostateczną jakość wykończenia surowca. W mocno wyeksploatowanych jednostkach stolarskich pojawia się mikroskopijny luz mechaniczny. Powoduje on nierównomierne szlifowanie i powstawanie fal na krawędziach materiału. Takie urządzenia można z powodzeniem wykorzystać na zgrubnym etapie czyszczenia zaraz po rozkroju zębami piły. Nie sprawdzą się one jednak przy finalnym wyrównywaniu detalu po precyzyjnym klejeniu spoin, gdzie tolerancja wymiarowa wynosi ułamki milimetra. Regularna kontrola stanu układów pozwala przydzielić dany model maszyny do właściwego etapu produkcyjnego w warsztacie.
Większość profesjonalnych stolarni potrzebuje przynajmniej dwóch różnych typów urządzeń ściernych do bezpiecznej obsługi całego procesu technologicznego. Zakład wielokrotnie obrabia jednocześnie rozległe płaszczyzny litego drewna i drobne detale profilowane. Ciężka maszyna szerokotaśmowa obsługuje potężne blaty i skrzydła drzwiowe. Mniejsza jednostka krawędziowa zajmuje się w tym samym czasie listwami przypodłogowymi oraz elementami ozdobnymi. Rozdzielenie tych podstawowych zadań chroni sprzęt przed nadmiernym przeciążeniem i zauważalnie wydłuża żywotność łożysk. W codziennej praktyce technicznej INTERPART Aleksander Tybora dobiera wyposażenie ściśle pod kątem planowanej sekwencji operacji stolarskich. Prawidłowe połączenie fazy produkcji, gabarytu detalu oraz przestrzeni warsztatowej przynosi najlepsze efekty ekonomiczne. Świadome planowanie pozwala uniknąć sytuacji, w której jedno uniwersalne urządzenie wykonuje zarówno zgrubne zbieranie ogromnego naddatku, jak i ostateczne wykończenie rzeźbionych profili. Kategoryzacja zadań szlifierskich gwarantuje zachowanie idealnej gładkości powierzchni drewna przed nałożeniem wierzchnich powłok ochronnych.
Kategorie artykułów
Polecane artykuły

Znaczenie specjalistycznej opieki weterynaryjnej dla zdrowia psów.
Właściwa opieka weterynaryjna jest kluczowa dla zdrowia psów, a dobrym weterynarzem we Wrocławiu może znacząco wpłynąć na jakość życia naszych pupili. Specjalistyczne usługi weterynaryjne odgrywają istotną rolę w diagnostyce i leczeniu chorób, co pozwala na sprawne oraz adekwatne rozwiązywanie probl

Jakie materiały najlepiej nadają się do produkcji przekładni zębatej według rysunków technicznych?
Wybór odpowiednich materiałów do produkcji przekładni zębatej jest kluczowy dla zapewnienia trwałości i efektywności tych elementów. W artykule omówimy najpopularniejsze surowce, takie jak stal, aluminium oraz tworzywa sztuczne, które powszechnie stosuje się w produkcji elementów przeniesienia napęd